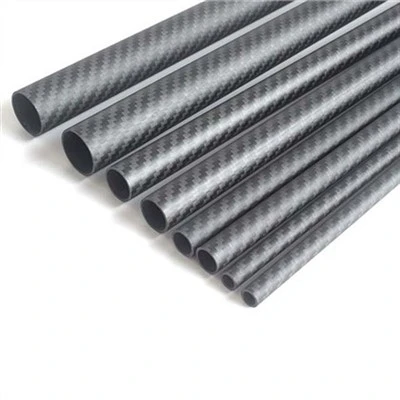
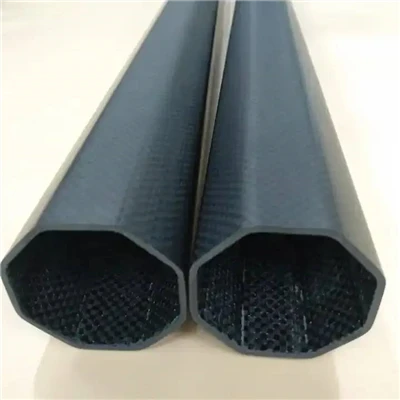
V oblasti vysokovýkonných{0}}kompozitov sa spojovacie tyče z uhlíkových vlákien stali kritickým komponentom v aplikáciách, ako je letectvo, stavebníctvo a presné mechanické prevody, a to vďaka ich nízkej hmotnosti, vysokej pevnosti a odolnosti voči korózii. Či už sa používa v sacích tyčiach ropných polí, nosných krytoch lopatiek veterných turbín alebo systémoch na vystuženie mostných konštrukcií, jeho kvalita priamo ovplyvní bezpečnosť a životnosť celého systému. Avšak vzhľadom na vysokú zložitosť samotného procesu pultrúzie uhlíkových vlákien sa úroveň kvality produktov na trhu výrazne líši. Vedecké a systematické hodnotenie kvality spojovacích tyčí z uhlíkových vlákien sa stalo profesionálnou schopnosťou, ktorú musia inžinieri a personál obstarávania ovládať.
Tento článok bude analyzovať výrobný proces, mechanické vlastnosti, identifikáciu chýb a testovanie a overovanie a poskytne súbor praktických a hodnotných pokynov na hodnotenie kvality.
Ako proces pultrúzie určuje kvalitu?
Aby sme mohli posúdiť kvalitu spojovacích tyčí z uhlíkových vlákien, musíme najprv pochopiť ich hlavný výrobný proces-pultrúzie. Samotný proces je ako „gény“ spojovacej tyče z uhlíkových vlákien, ktoré určujú vnútornú štruktúru materiálu a limity výkonu. Vysoko-kvalitné spojovacie tyče z uhlíkových vlákien nie sú jednoducho zmesou vlákien a živice, ale skôr výsledkom vzájomnej precíznej kontroly teploty, impregnácie, napätia a rýchlosti.
Výroba sa zvyčajne začína na stojane na priadzu, kde sa vyťahujú stovky súvislých prameňov uhlíkových vlákien a udržiavajú sa rovné a neskrútené pomocou špeciálne navrhnutého vodiaceho systému. Tento krok je rozhodujúci, pretože aj najmenšie skrútenie alebo nesprávne nastavenie vlákien môže výrazne oslabiť axiálnu pevnosť spojovacej tyče. Vlákna sa potom impregnujú v živicovom kúpeli. V prípade vysoko kvalitných spojovacích tyčí sa musí prísne kontrolovať teplota a viskozita živice, aby sa zabezpečilo úplné preniknutie každého monofilu; nedostatočná impregnácia môže viesť k „suchým miestam“, potenciálnym bodom koncentrácie napätia, ktoré môžu v konečnom dôsledku spôsobiť štrukturálne zlyhanie.
Po impregnácii sa zväzok vlákien dostáva do vyhrievanej kovovej formy, kde prebieha gélovatenie, vytvrdzovanie a konečné tvarovanie. Kontrola teplotného gradientu formy je rozhodujúca pre celý proces. Ak je vstupná teplota príliš vysoká, povrchová živica predčasne vytvrdne, zapuzdrí nevytvrdený vnútorný materiál a spôsobí vnútorné praskliny alebo bubliny. Ak je teplota príliš nízka, nedostatočné vytvrdnutie pri vyberaní z formy bude mať za následok nedostatočnú tvrdosť a zníženú odolnosť proti tečeniu. Súčasne musí byť rýchlosť ťahania prispôsobená rýchlosti vytvrdzovania živice. Nadmerná rýchlosť spôsobí značné zvyškové napätie, ktoré spôsobí deformáciu alebo prasknutie spojovacej tyče počas používania.
Pri hodnotení kvality spojovacích tyčí z uhlíkových vlákien sú preto primárnym hľadiskom schopnosti dodávateľa riadiť proces. Pokročilí výrobcovia používajú-monitorovacie systémy v reálnom čase na zaznamenávanie kľúčových parametrov, ako je teplota formy, napätie v ťahu a viskozita živice, aby sa zabezpečila konzistencia v každom metre hotového výrobku. Spojovacie tyče z uhlíkových vlákien vyrábané s prísnou kontrolou procesu typicky vykazujú vyššiu rovnomernosť hustoty, čím vytvárajú pevný základ pre ich vynikajúce mechanické vlastnosti.
Aké sú kľúčové ukazovatele mechanického výkonu?
Mechanické vlastnosti sú kľúčovými ukazovateľmi výkonu pre hodnotenie kvality spojovacích tyčí z uhlíkových vlákien. Pre statikov je vzhľad druhoradý; rozhodujúcim faktorom je presnosť testovacích údajov a ich súlad so špecifikáciami. Tri základné parametre na posúdenie kvality spojovacích tyčí z uhlíkových vlákien sú: pevnosť v ťahu, modul v ťahu a objemový podiel vlákna.
Pevnosť v ťahu
Najvýraznejšou výhodou spojovacích tyčí z uhlíkových vlákien je ich extrémne vysoká axiálna pevnosť v ťahu. Podľa noriem, ako je ASTM D7205, by mala byť pevnosť v ťahu produktov so štandardným modulom typicky väčšia ako približne 2000 MPa; produkty používané v špičkových-aplikáciách, ako je letecký a kozmický priemysel, môžu prekročiť 2 500 MPa. Výrazne nižšia pevnosť zvyčajne poukazuje na nedostatočný obsah vlákien, poškodenie vlákien alebo zlé spojenie živice na rozhraní.
Modul v ťahu
Tento indikátor odráža tuhosť materiálu, to znamená jeho schopnosť odolávať axiálnej deformácii. Modul bežného štandardného modulového uhlíkového vlákna je typicky medzi 120 a 140 GPa; materiály s vysokým modulom môžu dosiahnuť približne 230 GPa alebo dokonca vyššie. Stabilita modulu je rovnako dôležitá: kolísanie modulu-kvalitných produktov by sa malo kontrolovať v rozmedzí ±5 %, aby sa zabezpečila opakovateľnosť a presnosť návrhu.
Objemový podiel vlákniny (FVF)
Uhlíkové vlákno nesie hlavnú záťaž, zatiaľ čo živica sa používa hlavne na prenos sily a tvarovanie. FVF spojovacích tyčí priemyselnej-triedy sa zvyčajne reguluje na 60 % – 70 %. Keď je FVF pod približne 55 %, mechanická účinnosť sa výrazne zníži; pričom prekročenie 75 % môže naznačovať nedostatočnú impregnáciu a je náchylné na interlaminárne zlyhanie šmyku.
Okrem toho je teplota skleného prechodu (Tg) tiež kľúčovým ukazovateľom teplotnej odolnosti: čím vyššia je Tg, tým silnejšia je schopnosť spojovacej tyče udržať si mechanickú stabilitu pri vysokých-teplotných podmienkach. Stručne povedané, dôsledná interpretácia a krížové{2}}overenie týchto parametrov (spojenie špecifikácií a podmienok v teréne) je základným krokom pri hodnotení, či spojovacie tyče z uhlíkových vlákien spĺňajú technické požiadavky.
Ako identifikovať bežný vzhľad a vnútorné chyby?
Zatiaľ čo mechanické údaje sú najpresvedčivejšie, vizuálna kontrola zostáva účinnou metódou na rýchle overenie kvality spojovacích tyčí z uhlíkových vlákien. Stav povrchu spojovacej tyče často odráža potenciálne interné problémy s kvalitou a skúsení inšpektori zvyčajne dokážu identifikovať väčšinu chýb zrakom, dotykom a zvukom.
V pultrúznych výrobkoch sú rôzne typy kozmetických chýb. Najskôr je potrebné sledovať povrchovú úpravu. Povrch-kvalitnej spojovacej tyče z uhlíkových vlákien by mal byť hladký a jednotný, s konzistentným leskom a textúra vlákna by mala byť slabo viditeľná, ale nie odhalená. Ak dôjde k „bieleniu vlákien“ (odhalené vlákna), zvyčajne to znamená, že povrchová živica je príliš tenká alebo silne opotrebovaná, čo môže ľahko viesť k zrýchlenému starnutiu a zníženiu výkonu v dôsledku absorpcie vlhkosti.
Po druhé, skontrolujte "bubliny" alebo "jamy". Tieto chyby sú väčšinou spôsobené vlhkosťou suroviny, prchavými látkami alebo separačnými činidlami, ktoré sa počas procesu vytvrdzovania úplne nevypustia, čo často zodpovedá vnútorným dutinám, ktoré sú východiskovým bodom pre potenciálne zlyhanie.
Trhliny majú nulovú{0}}toleranciu spojovacích tyčí z uhlíkových vlákien. Pozdĺžne trhliny sú väčšinou spôsobené tepelným namáhaním počas fázy chladenia, zatiaľ čo priečne trhliny sú bežne viditeľné, keď je rýchlosť pultrúzie príliš vysoká, čo spôsobuje prasknutie živice pred jej úplným vytvrdnutím. Praskliny akéhokoľvek tvaru výrazne oslabia odolnosť spojovacej tyče proti únave a mali by byť okamžite odstránené.
Farebný rozdiel je tiež signál, ktorý si vyžaduje pozornosť. Hoci samotné uhlíkové vlákno je čierne, ak je v oblasti živice zjavné bielenie, škvrny alebo nerovnomerné farebné pásy, často to znamená, že živica nie je dostatočne bohatá, sú tam bubliny alebo nedostatočná impregnácia, čo odráža zlé riadenie procesu.
Pri vnútorných defektoch možno ako pomocnú metódu na posúdenie použiť jednoduchú metódu poklepania. Husté,-kvalitné spojovacie tyče z uhlíkových vlákien vytvoria pri poklepaní ostrý zvuk; ak je zvuk matný, môže dôjsť k delaminácii alebo veľkému počtu pórov. Prierezová-kontrola je tiež kľúčová: priečny-rez-kvalitnej spojovacej tyče z uhlíkových vlákien by mal byť hustý a jednotný, bez zjavných pórov alebo suchých zväzkov vlákien; ak je v strede prítomná vrstvená štruktúra alebo "suché jadro", znamená to, že živica nebola dostatočne impregnovaná, čo je typický problém nedostatočnej impregnácie.
Podľa ASTM D4385 (Classification of Appearance Defects in Pultruded Products of Thermoseting Reinforced Plastics) možno tieto problémy vzhľadu štandardizovať na vyhodnotenie. V prípade spojovacích tyčí z uhlíkových vlákien, ktoré vykonávajú kritické štrukturálne funkcie, by sa mala zamietnuť akákoľvek chyba vzhľadu, ktorá ovplyvňuje výkon.
Záver
Hodnotenie kvality spojovacích tyčí z uhlíkových vlákien je systematický proces zahŕňajúci vedu o materiáloch, technológiu spracovania a technológiu testovania. Od presnej kontroly teploty, napätia a rýchlosti pultrúzie vo výrobnom procese až po dôslednú kontrolu mechanických vlastností, ako je pevnosť v ťahu a modul; Od starostlivej kontroly chýb vzhľadu až po identifikáciu vnútorných chýb pomocou-nedeštruktívnych testovacích metód, každý krok priamo ovplyvňuje spoľahlivosť konečného produktu. Vysoko-kvalitné spojovacie tyče z uhlíkových vlákien musia mať vysoký objemový podiel vlákna, nízku pórovitosť, úplné vytvrdnutie a bezchybný vzhľad. Pre personál nákupu a inžinierov je spoliehanie sa na spoľahlivé údaje z testov, dodržiavanie autoritatívnych noriem, ako je ASTM, a používanie komplexných metód hodnotenia jediným spoľahlivým spôsobom, ako zabezpečiť, že vybrané produkty dokážu splniť kritické konštrukčné úlohy. S neustálym pokrokom vo výrobnej technológii a testovacích metódach sa budú hranice výkonu a štandardy kvality spojovacích tyčí z uhlíkových vlákien naďalej zlepšovať, čo povedie k širšej a hlbšej aplikácii kompozitných materiálov vo viacerých oblastiach.